Precision CNC Machining Tolerances & Technical Capabilities
PRECI5 delivers precision CNC machining in China for complex, mission-critical components. Operating 114 multi-axis CNC machine centers in Shenzhen, we support robotics, industrial automation, and high-spec mechanical assemblies with rigorous metrology verification.
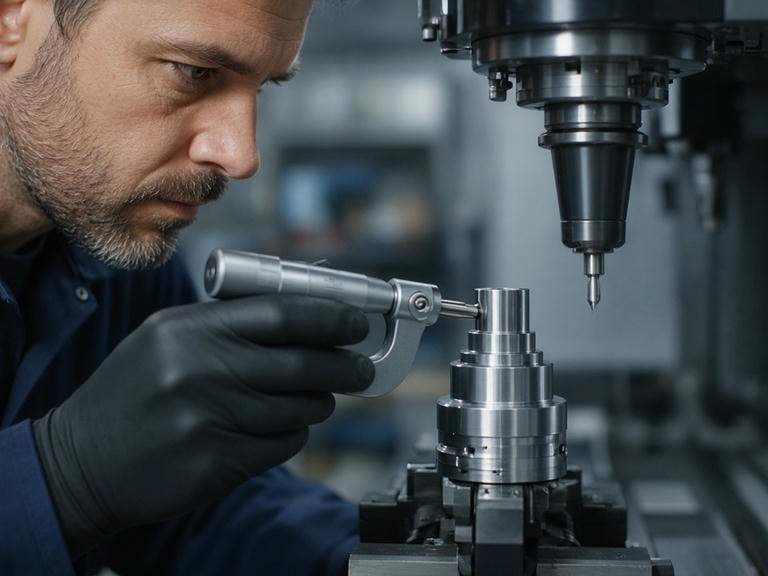
Understanding Machining Precision vs. True Part Tolerances
In tight tolerance CNC machining, precision engineering demands clarity between equipment baseline precision and real-world geometric tolerances on finished parts.
Mechanical Capability
Our premium machinery lists a nominal axis positioning precision of 0.003 mm. This metric reflects calibrated linear glass scale and kinematic capabilities under standardized factory testing.
Variables Governing Achievable Geometric Tolerances
The final achievable tolerance on any drawing feature depends on systematic physical factors evaluated during our Design for Manufacturability (DFM) review:
Material Stress & Expansion
Machinability indices, internal residual stresses, and thermal expansion coefficients across raw bar stock or forgings.
Part Geometry & Rigidity
Deep pockets, high aspect ratios, slender thin-walled sections, and accessibility limits that cause cutter deflection.
Thermal Equilibrium
Friction heat generation during high-feed milling, managed via climate-controlled workshops and high-pressure flood coolant.
Workholding & Metrology
Hydraulic clamping pressure, customized soft jaws, fixture kinematics, and environmental CMM measurement standards.
Core Manufacturing Infrastructure & Equipment Inventory
With 114 production units deployed in Shenzhen, we prioritize high precision 5 axis machining and turn-mill configurations. Machining multiple orientations within a single datum setup eliminates cumulative fixturing errors.
| Machine Category | Model | Fleet Quantity | Travel Capacity | Listed Machine Precision |
|---|---|---|---|---|
| 5-Axis Simultaneous CNC | Mazak C600 | 8 units | 900 × 900 × 700 mm | 0.003 mm |
| 4-Axis Vertical Machining | Mazak VCN-430AL | 39 units | 560 × 430 × 510 mm | 0.003 mm |
| Horizontal Machining Center | Mazak HCN5000 | 2 units | 560 × 430 × 510 mm | 0.003 mm |
| Turn-Mill Center | Mazak QTC100MY | 10 units | X300 / Z500 / Φ350 mm | 0.003 mm |
| High-Precision CNC Lathe | Mazak QTE100 | 12 units | X300 / Z300 / Φ350 mm | 0.003 mm |
*Note: The 0.003 mm figure refers to the precision listed in the equipment inventory and should not be interpreted as a universal guaranteed part tolerance. Final achievable tolerances are evaluated during drawing review.
Metrology Lab & Dimensional Inspection
To verify tight tolerance CNC machining specs, our climate-controlled QA facility operates independently from machining workshops. Every critical dimension is validated against official 2D GD&T drawings.
Secondary Manufacturing Capabilities
In-house integration of fine surface grinding, precision honing, wire EDM, and micro-hole drilling prevents secondary logistics variance and stabilizes final geometric relationships.
Coordinate Measuring Machines (CMM)
- ZEISS CMM: Measuring Volume 700 × 700 × 600 mm
- Sirius CMM: Measuring Volume 500 × 600 mm
- Full 3D GD&T volumetric validation
Surface & Form Geometry
- Roughness Testers: Weir CQR3025G-qvb & TR200
- Form Alignment: ACE-135 concentricity tester
- 2.5D optical non-contact profile measurement
Material Composition Verification
- Spectrometer: DX-320L X-ray Fluorescence (XRF)
- Lot-by-lot alloy chemical verification
- Mill material test report (MTR) correlation
Hardness & Structural Integrity
- Rockwell Hardness: HR-150A system
- Microhardness: Vickers HV-1000 tester
- Post-heat treatment case depth analysis
International Certifications & Process Control
Our manufacturing workflows adhere strictly to accredited management frameworks, ensuring lot traceability, risk mitigation, and dimensional repeatability across batches.
Machining Strategy & Technical Consultation
Selecting the appropriate strategy balances unit cost against design criticality. Explore how our engineering team bridges rapid prototypes and multi-axis volume machining.
Engineering Feasibility & Fast-Turn Iteration
During prototyping phases, we prioritize agile setups and detailed DFM feedback. When your drawings indicate complex geometric features or tight positional callouts, our engineers examine radius clearances, clamping stress points, and cutting tool chatter risks prior to cutting metal.
Submit Critical Tolerances for Engineering Review
Provide your CAD files (STP/STEP/IGS) and 2D PDF drawings highlighting specific tolerance limits, surface roughness specs, and finishing requirements. Our engineering team will review manufacturability, fixture strategy, and metrology feasibility.
Engineering RFQ & Drawing Upload
We sign mutual NDAs prior to file evaluation upon request.